超声波焊接机全品类品质惊艳 · 价格惊喜
好货不贵,中国大型源头工厂
咨询电话:
13612214623
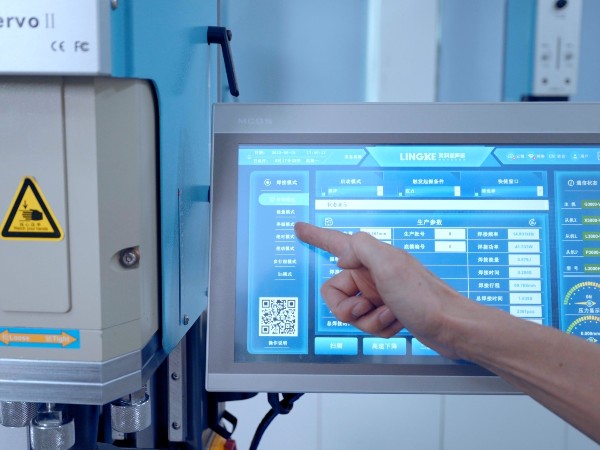
在纸尿裤腰围超声波焊接的参数面板上,操作者最熟悉的往往是“焊接时间”。设定一个秒数,设备开始发波,时间一到就停。但在高速纸尿裤产线上,时间模式恰恰是能量失控的起点。
时间模式的根本缺陷:不管材料“吃”了多少
腰围焊接的来料不是均匀的。纺粘无纺布的克重存在波动,弹性膜或橡筋的拉伸状态在每一段材料上也不完全相同。时间模式只关心“焊了多久”,不关心在这段时间里材料实际吸收了多少能量。电压波动、气压波动、材料厚度差异,都会让同样的焊接时间对应截然不同的能量输入。结果就是:薄区能量过剩、熔穿或弹性损伤;厚区能量不足、焊接不牢。
能量模式的逻辑:以“焦耳”为终点
能量模式改变了控制终点——设备实时测量输入的能量(功率对时间的积分),达到设定的焦耳值后自动停止。HERRMANN在卫生用品超声波焊接的表述中明确指出,焊接时间、能量、频率等参数可以精确控制,以“实现一致的接合结果”。对于纸尿裤腰围焊接,能量模式的价值在于:无论材料厚薄、无论电压如何波动,每一次焊接输入到腰围接缝的总能量是一致的。
能量模式如何匹配弹性腰围的特殊性?
腰围焊接与普通无纺布焊接的关键区别在于弹性体的存在。弹性膜或氨纶丝在焊接后需要保留回弹性,能量过大不仅会熔穿无纺布,还会让弹性体过热降解或失去弹性。有专利指出,焊接产生的热量传递到弹性膜穿孔间的区域,会导致该区域劣化并降低弹性。能量模式的优势在于,它把“总能量”作为一个可锁定的上限——设定值一旦标定在弹性体的安全边界内,每一次焊接都不会因为时间的“惯性”而越过这条边界。时间模式做不到这一点,因为它不知道材料已经“吃”够了。