超声波焊接机全品类品质惊艳 · 价格惊喜
好货不贵,中国大型源头工厂
咨询电话:
13612214623
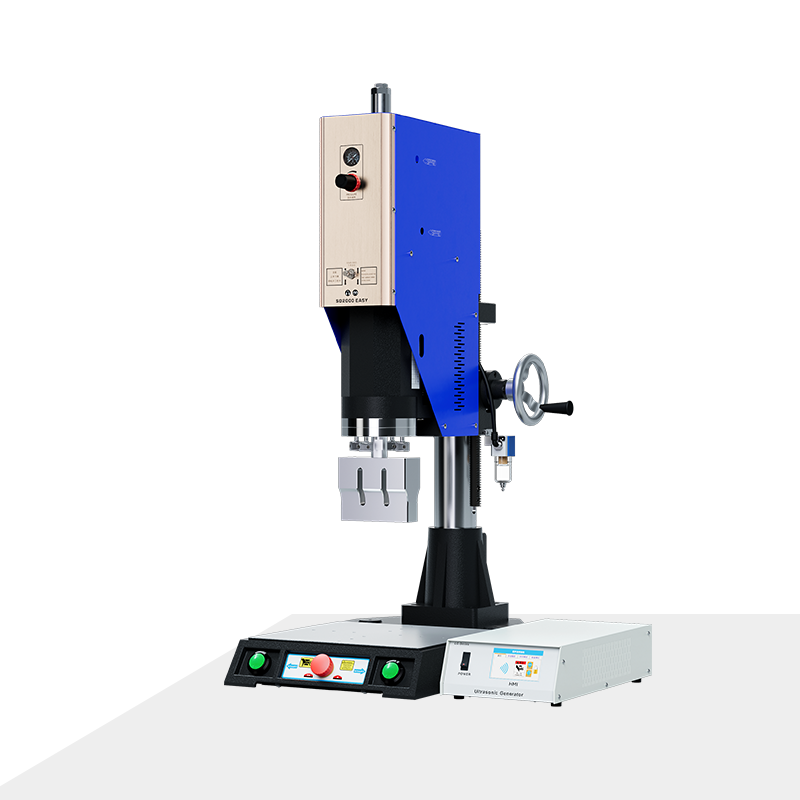
电子外壳出现焊花(溢料、飞边),很多工程师的第一反应是“压力太大了”或“时间太长了”。但当参数已经压到很低、焊花依然严重时,问题往往不在参数,而在焊头端面与工件表面的贴合度。端面贴不贴,决定了压力是均匀分布还是集中在几个点上“挤”出熔料。
间隙与焊花的对应关系
焊头端面与工件表面之间的间隙,直接决定了溢料的严重程度。行业经验给出了清晰的对应标准:间隙<0.05mm时,压力均匀分布,溢料均匀且少,属于正常状态;间隙在0.05-0.1mm 之间时,压力集中在少数接触点上,局部压强过大,出现局部溢料增多,需要修整焊头;间隙>
0.1mm时,压力严重集中,熔融材料被从间隙大的一侧“挤”出去,形成严重焊花,必须重新加工仿形焊头。对于电子外壳这种外观敏感型产品,端面间隙的目标应控制在0.03mm 以内,而不是“差不多就行”。
为什么间隙会“制造”焊花?
间隙本身并不产生焊花,但它改变了压力的分布逻辑。当端面与工件之间存在间隙时,焊头下压后只有局部区域真正接触并承受压力。同样的总压力,作用在更小的实际接触面积上,单位面积压强成倍增加。熔融状态的塑料在局部高压下无处可去,只能从压力低的间隙方向溢出,形成焊花。间隙越大,压力集中越严重,焊花越明显。此外,间隙还会导致能量传递不均——接触紧密的区域能量充足、熔融过度,悬空区域能量不足、熔融不充分,焊缝一致性被彻底破坏。
如何检测与修整端面贴合度
最实用的检测方法是压纸法:在焊头与底模之间放一张复写纸和白纸,手动下降焊头压合(不发射超声波),观察白纸上的压痕。压痕均匀一致,说明贴合良好;一侧深一侧浅或局部无压痕,说明端面不平行或仿形不准。对于曲面电子外壳,压纸法只能做初步判断,更精确的方式是采用3D扫描
+逆向建模,重新加工仿形焊头,使端面与工件曲面的间隙控制在0.03mm以内。端面贴合度是防焊花的“地基”,地基不平,后面的参数调整都是徒劳。