超声波焊接机全品类品质惊艳 · 价格惊喜
好货不贵,中国大型源头工厂
咨询电话:
13612214623
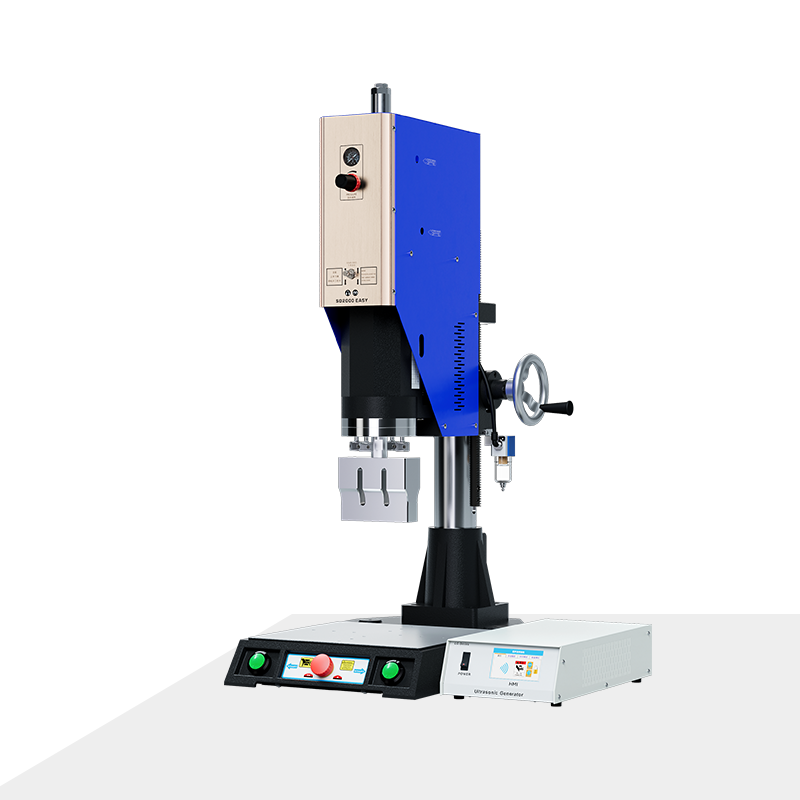
在医用口罩耳带焊接的设备选型中,频率是最先需要回答的问题。打开任何一家超声波设备厂商的产品页,耳带焊接机的频率选项通常集中在20kHz和35kHz这两个数字上。两者都能把耳带焊到口罩本体上,但焊接的“风格”截然不同。
20kHz:振幅大、效率高,但“手偏重”
20kHz是口罩耳带焊接中应用最广泛的频率之一。它的特点是振幅较大,振动能量强,能够在较短时间内完成熔融。有行业描述指出,20kHz“振幅大,熔接面在达到高温熔点的时候,分子本身也遭到破坏”。这句话的工程含义是: 20kHz的焊接窗口相对宽容,对设备和操作的要求不那么苛刻,焊点牢固度容易保证。但代价是热影响区较宽,对纤薄无纺布的“温柔度”不如更高频率。
35kHz:振幅小、损伤低,但“手要稳”
35kHz的振动频率更高,振幅相应更小。行业描述是“振幅小,用于高精密度产品的焊接,温度在达到产品熔接点时,对产品分子的破坏小,要求技术更高,熔接效果更佳”。对于医用口罩耳带焊接而言,35kHz的价值在于降低熔穿和烧焦的风险——耳带根部与口罩本体的结合区域面积极小,能量一旦过量,无纺布很容易被熔穿,而 35kHz的小振幅恰好把能量“收”得更紧。
选型的核心判断
如果产线以常规平面口罩为主、追求稳定产能,20kHz是经过大量验证的默认选择,有资料甚至将其称为耳带焊接的“黄金频段”。如果产品涉及更薄的无纺布层、更高的外观要求,或熔穿问题反复出现,35kHz
值得作为升级方向。频率没有“更好”,只有更匹配当前产品和产线节拍的选择。