超声波焊接机全品类品质惊艳 · 价格惊喜
好货不贵,中国大型源头工厂
咨询电话:
13612214623
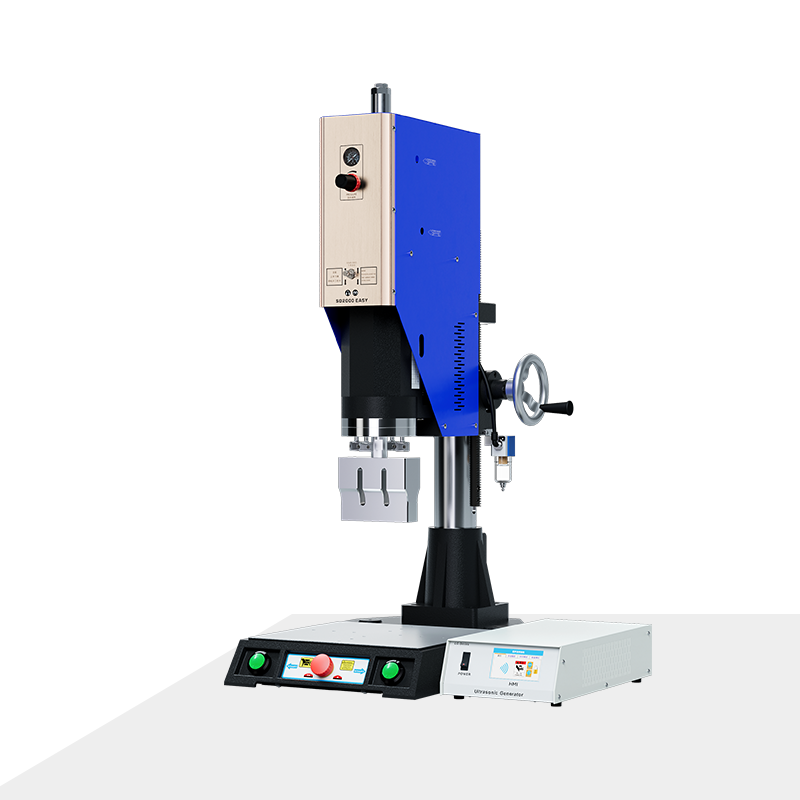
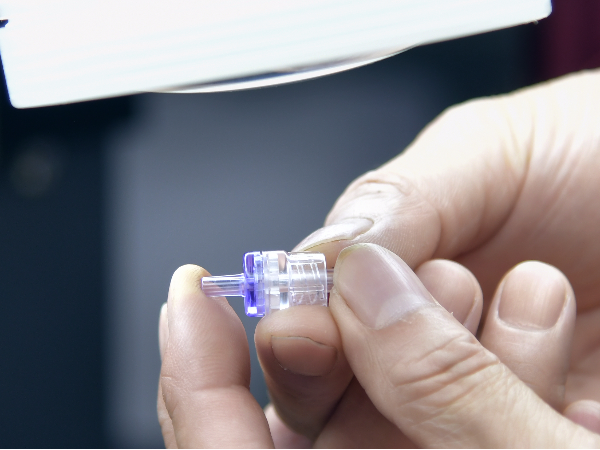
医用导管的超声波焊接频率选择,核心矛盾不在“焊得牢不牢”,而在“焊完之后导管还能不能用”。导管壁厚通常仅为0.2mm到1mm 量级,材质涵盖PC、PVC、TPU、 PEBAX、尼龙等,每一种材料的熔点和弹性模量都不相同。用20kHz设备焊接薄壁导管,振幅通常在20-60μ m,过大的振动能量在导管壁尚未充分熔融之前,就可能将其振裂或熔穿。高频(35kHz、40kHz)的振幅显著收窄,能量更集中地作用于焊接界面,热影响区被压缩到极小范围,这是薄壁导管能够被“焊住而不被破坏”的物理前提。
高频的“薄壁逻辑”
导管焊接与普通塑料件焊接的根本区别在于:塑料件的“余量”可以用来承受多余的能量,而导管的薄壁没有这个余量。20kHz的频率波长较长,能量穿透深度大,适合厚壁件和大尺寸部件;35kHz 和40kHz的波长更短,能量集中在焊头接触面附近,恰好匹配导管薄壁的尺度。行业资料明确指出,超声波焊接的能量“集中于焊接界面,热影响区极小,避免导管薄壁或精密结构受热变形”。这一特性在20kHz
上难以稳定实现。
高频的适用边界
高频并非“万能频率”。对于导管与鲁尔接头、三通阀等较厚部件的环形焊接,20kHz的穿透力和功率输出仍然有其价值。有医疗设备方案中,20kHz 设备功率可达2000-3000W,35kHz设备功率约为1000W
。功率与频率的对应关系意味着: 20kHz更适合需要较高能量总量的接头焊接,35kHz-40kHz更适合导管本体、薄壁段和精密组件的焊接。频率选择的第一判断依据,是焊接部位的最小壁厚,而不是“高频更先进”的笼统认知。