超声波焊接机全品类品质惊艳 · 价格惊喜
好货不贵,中国大型源头工厂
咨询电话:
13612214623
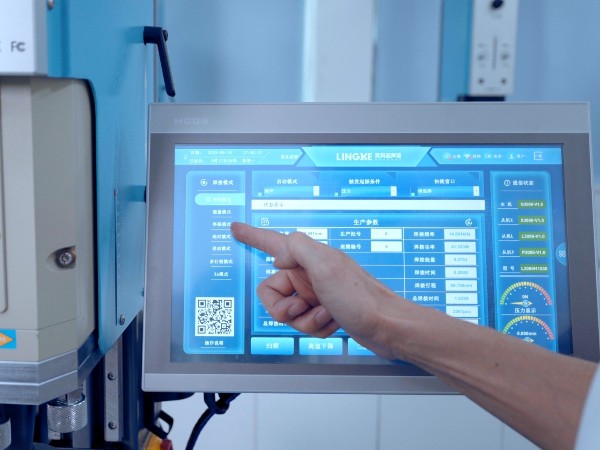
如果要在医疗无纺布焊接的参数中找一个与产尘最直接相关的变量,答案不是压力,也不是时间,而是振幅。振幅决定了纤维在焊接界面承受的振动强度,振幅过高时,纤维不是被“熔合”,而是被“振碎”和“过热碳化”。
振幅与碳化产尘的因果链
无纺布焊接的热量来自纤维间的摩擦,振幅是摩擦强度的直接决定因素。当振幅超出材料的安全区间时,局部温升速率加快,薄区纤维在极短时间内越过熔化窗口进入碳化区间。碳化后的纤维失去塑性,变成脆性的黑色微粒,一部分残留在焊缝中,一部分脱落成为游离污染源。研究指出,焊接振幅对无纺布焊接花纹的结合质量影响最为显著,最优参数组合中振幅是需要优先锁定的变量。对于PP 无纺布,有研究给出了0.5 bar压力配合63%-70%振幅的参考窗口,振幅的“上限意识”应当先于压力建立。
能量模式:给碳化加一道“总量刹车”
时间模式锁定的是“振了多久”,它不知道材料已经“吃”够了能量。在无纺布克重波动的现实条件下,时间模式很容易在薄区造成能量过剩和碳化。能量模式以设定的焦耳值为停止依据,设备自动补偿时间,将每次焊接输入的总能量锁定在材料的安全边界内。对于产尘控制,能量模式的价值不在于“焊得更牢”,而在于防止能量越过碳化阈值。时间模式是“开着水龙头等时间”,能量模式是“接满一杯就关”。
压力与速度的辅助角色
压力本身不直接产生碳化,但压力过大时,焊头与材料的摩擦加剧,等效于增加了局部能量密度,会放大振幅过高的后果。焊接速度则影响材料在焊头下的停留时间——速度过慢,即使振幅适中,热量累积也可能将薄区推向碳化。因此,产尘控制的参数策略是:先锁定振幅窗口 → 用能量模式设定焦耳上限 → 用压力优化接触状态而非追求“压得更紧” → 用速度匹配产线节拍但不过度牺牲冷却间隔。振幅是“开关”,其余参数是“调节旋钮”。