超声波焊接机全品类品质惊艳 · 价格惊喜
好货不贵,中国大型源头工厂
咨询电话:
13612214623
薯片袋封口超声波焊接的功率选型,首先要纠正一个常见的思维惯性:不能把工业塑料焊接的“大功率”思路直接搬到包装薄膜上。薯片袋的主体是BOPP/CPP、PET/AL/PE 等复合薄膜,总厚度通常在几十微米到一百多微米之间,单层塑料层的厚度更薄。这种“薄膜级”的材料特征,决定了功率的“基调”必须是克制而非激进。
软质薄膜的功率窗口
行业参数给出了清晰的参照:PE、PP等软塑料的推荐振幅仅为8-20 μm,焊接时间0.1-0.3秒,压力0.1-0.3MPa
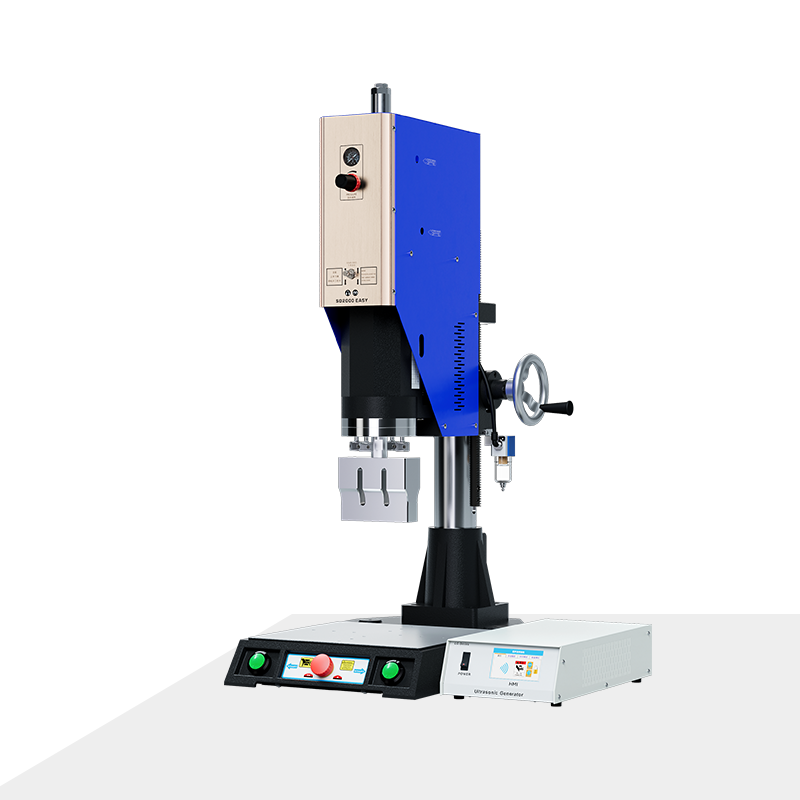
。对应到设备功率上,小型包装封口设备常见 800W-1500W,厚层或多层复合材料则需要2000W-3000W。薯片袋虽然含铝箔层或镀铝层,但铝箔本身不熔融,真正参与焊接的是热塑性塑料层,功率需求并不会因为“有铝”而线性上升。一台
1200W-2400W 级别的超声波封口系统,已经能够覆盖相当宽的薯片袋规格范围,关键不在于“功率够不够大”,而在于“能量能不能被精准地投放到那几十微米厚的焊接界面上”。
为什么“大功率”在薯片袋上可能帮倒忙?
功率余量过大的设备,在焊接薄膜时面临一个根本性的控制难题:能量输出窗口太“粗”。薄膜的熔融窗口本身就窄,大功率设备即使降到低功率区间使用,其输出的稳定性和分辨率也未必适合薄膜的精细需求。更直接的风险是,一旦参数偏移或材料批次波动,大功率设备的“能量惯性”会让薄膜在极短时间内越过熔融窗口,造成封口起皱、发白甚至烫穿——而这些缺陷在薯片袋的充氮包装和货架期内会直接转化为漏气、氧化和报废。
功率与振幅的“配套逻辑”
功率不是孤立参数。薯片袋封口的振幅需求在10-60μm的范围内,优选区间更窄。低功率设备通常与较小的振幅输出相匹配,能量传递更“柔和”,适合薄膜的薄层熔合。选型时应当把“功率 -振幅”作为一对组合来确认,而不是先定一个大功率再回头“把振幅调小”。